- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hur integrerad smide, gjutning och CNC-bearbetning förbättrar kostnadseffektiviteten i anpassade metallkomponenter
NINGBO, KINA – 13 november 2026– Eftersom industriella tillverkare i Nordamerika och Europa möter ökande press att kontrollera produktionskostnaderna samtidigt som de upprätthåller strikta komponentspecifikationer, har val av tillverkningsprocess blivit en viktig del av ingenjörs- och leveranskedjans planering.
För komplexa metallkomponenter är att förlita sig på en enda tillverkningsprocess inte alltid den mest ekonomiska lösningen. Direkt CNC-bearbetning från fast material kan ge avsevärd designflexibilitet, men det kan också resultera i betydande materialborttagning och längre bearbetningscykler. Smide och gjutning, å andra sidan, kan ge former närmare den slutliga komponentens geometri, vilket minskar mängden material som behöver tas bort under efterföljande bearbetning.
Vi inser vikten av denna tillverkningsrelation,Ningbo Youlin Trading Co., Ltd.fokuserar på att koordinera processer för formning av nästan nätform, inklusive sluten formsmidning och precisionsgjutning, medCNC precisionsbearbetningoch kvalitetskontroll.
Detta kombinerade tillvägagångssätt ger en alternativ tillverkningsväg för anpassade industriella komponenter, och hjälper ingenjörsteam att utvärdera materialanvändning, bearbetningskrav, produktionseffektivitet och totala tillverkningskostnader.
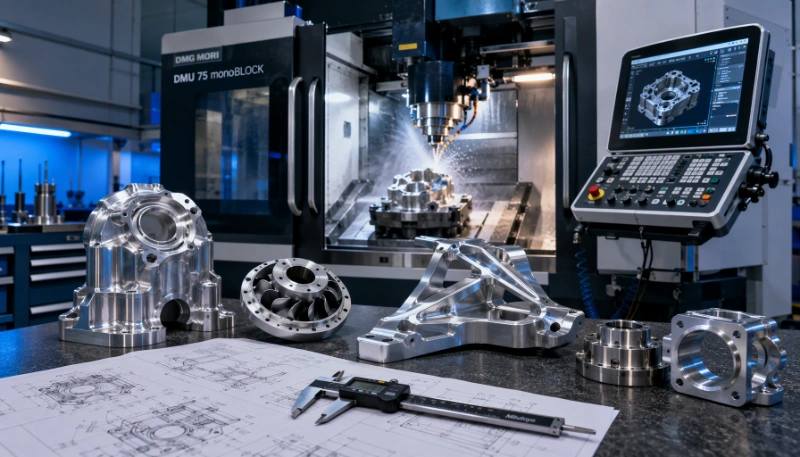
Varför tillverkningsprocessintegration är viktig för anpassade metallkomponenter
Tillverkningen av precisionsmetallkomponenter omfattar ofta flera steg, från råmaterialberedning och initial formning till bearbetning, ytbehandling och slutbesiktning.
När varje steg hanteras oberoende kan samordningen mellan leverantörerna bli komplicerad. Tolkning av tekniska ritningar, bearbetningstillägg, dimensionsreferenser, materialdokumentation och produktionsscheman kan skilja sig åt mellan olika tillverkningsanläggningar.
Dessa skillnader kan skapa ytterligare kommunikationskrav och öka svårigheten att kontrollera kvaliteten över hela produktionsprocessen.
Till exempel kan en hydraulisk ventilkropp kräva ett initialt smidet eller gjutet ämne, följt av CNC-bearbetning av inre passager, gängade portar, tätningsytor och monteringsgränssnitt. Om ämnet inte är konstruerat med efterföljande bearbetningsoperationer i åtanke, kan överdriven materialborttagning eller otillräcklig bearbetningstillåtelse påverka produktionseffektiviteten.
En integrerad tillverkningsstrategi tar upp dessa överväganden tidigare i konstruktionsprocessen. Genom att tillsammans utvärdera formnings- och bearbetningskraven kan tillverkare skapa en mer lämplig produktionssekvens och minska onödiga operationer.
För Ningbo Youlin Trading Co., Ltd. är denna samordning en viktig del av att stödja anpassade OEM- och ODM-metallkomponentprojekt.
1. Near-Net-Shape Forming: Etablering av rätt komponentgeometri
Tillverkning i nästan nätform avser produktionsmetoder som skapar en komponent nära dess avsedda slutliga geometri före sekundär bearbetning. Målet är att minska onödigt materialavlägsnande samtidigt som man bibehåller tillräckligt med hänsyn till dimensionell efterbehandling.
Smideoch gjutning är två vanligt använda tillvägagångssätt, även om deras lämplighet beror på komponentens struktur, materialegenskaper och produktionskrav.
Sluten formsmide för lastbärande komponenter
Smide med sluten form använder formade formar för att bilda uppvärmd eller på annat sätt förberedd metall under kontrollerat tryck. Processen kan producera komponenter med relativt komplexa yttre profiler samtidigt som den bidrar till att utveckla ett gynnsamt materialkornflöde.
För applikationer som involverar upprepade mekaniska belastningar, stötar eller vibrationer, kan smide erbjuda fördelar i mekanisk hållfasthet och utmattningsprestanda jämfört med vissa alternativa tillverkningsmetoder.
Vanliga material som används i anpassade smidesprojekt inkluderar:
- Kol och legerade stål för strukturella och mekaniska komponenter.
- Rostfria stålsorter för korrosionsbeständiga applikationer.
- Aluminiumlegeringar för viktkänsliga komponenter.
- Mässing och andra kopparlegeringar för utvalda mekaniska och vätskekontrollapplikationer.
Typiska smidda komponenter inkluderar hydrauliska kopplingar, fordonslänkage, mekaniska kopplingar, delar till tung utrustning och industriella monteringskomponenter.
Efter det inledande formningssteget kan CNC-bearbetning användas för att avsluta kritiska dimensioner, gängade anslutningar, lagerytor och monteringsgränssnitt.
Kombinationen av smide och bearbetning gör att den ursprungliga materialstrukturen och de slutliga dimensionskraven kan hanteras genom olika men kompletterande processer.
Investeringsgjutning för komplexa komponentgeometrier
Investeringsgjutning, även känd som förlorad vaxgjutning, är lämplig för komponenter med invecklade former, detaljerade yttre egenskaper och geometrier som kan kräva omfattande bearbetning om de tillverkas av fast material.
Processen innebär att man skapar ett vaxmönster, formar ett keramiskt skal runt det, tar bort vaxet och häller smält metall i det resulterande hålrummet.
Det används ofta för rostfritt stål och andra legeringskomponenter där komplexa geometri- och materialkrav måste beaktas tillsammans.
Investeringgjutningkan minska behovet av omfattande materialborttagning, även om kritiska dimensioner och funktionella ytor fortfarande kan kräva CNC-bearbetning.
Tillämpningar inkluderar industriella ventilkomponenter, pumpdelar, marin hårdvara, mekaniska höljen och andra specialanpassade metallkomponenter.
Högtrycksgjutning för aluminium- och zinkdelar
Högtryckspressgjutning är ett annat alternativ för tillverkning av komponenter med relativt komplexa former och repeterbara dimensioner.
Smält aluminium eller zinklegering sprutas in i en metallform under tryck, vilket möjliggör tillverkning av komponenter med detaljerade egenskaper och relativt tunna väggsektioner.
Denna process är särskilt lämplig för applikationer som involverar upprepade produktionskvantiteter, såsom utrustningshöljen, konsoler, kapslingar och utvalda mekaniska delar.
Beroende på design och önskad dimensionsnoggrannhet kan sekundär bearbetning vara nödvändig för gängade hål, precisionsmonteringsytor och andra funktionella funktioner.
Valet av pressgjutning bör också beakta faktorer som verktygsinvesteringar, förväntad produktionsvolym, väggtjocklek och potentiella gjutdefekter.
2. CNC-precisionsbearbetning: Uppnå funktionell noggrannhet
Medansmideoch gjutning etablerar den grundläggande komponentgeometrin, CNC-bearbetning är ofta ansvarig för att producera de kritiska dimensionerna som krävs för montering och drift.
Denna skillnad är särskilt viktig för industridelar med precisionshål, gängade anslutningar, tätningsytor, lagerhål och flera monteringsreferenser.
Fleraxlig CNC-svarvning och fräsning
Ningbo Youlin Trading Co., Ltd. stöder anpassade CNC-svarvnings- och fräsningskrav för en rad metallmaterial, inklusive rostfritt stål, mässing, kopparlegeringar, kolstål, legerat stål och aluminium.
Beroende på komponentens geometri och produktionskrav kan bearbetningsoperationer innefatta:
- CNC-svarvning för cylindriska komponenter, axlar och gängade funktioner.
- CNC-fräsning för plana ytor, slitsar, fickor och komplexa profiler.
- Fleraxlig bearbetning för komponenter som kräver bearbetning från olika orienteringar.
- Precisionsborrning, gängning och borrning för funktionella hål och interna anslutningar.
Till exempel kan en smidd hydraulisk komponent kräva CNC-bearbetning för att slutföra sina monteringsytor, interna portar, gängade anslutningar och tätningsspår. Den initiala smidesprocessen fastställer den huvudsakliga strukturella formen, medan bearbetning producerar de funktioner som behövs för installation och drift.
GD&T och bearbetningsdatumkontroll
Geometrisk dimensionering och tolerans (GD&T) spelar en viktig roll vid tillverkning av komponenter med flera funktionella ytor.
En ritning kan specificera inte bara individuella dimensioner utan även positionstoleranser, koncentricitetsrelaterade krav, vinkelräthet, planhet och andra geometriska samband.
Att upprätta lämpliga bearbetningsdatum hjälper till att upprätthålla dimensionsförhållanden mellan olika funktioner och minskar risken för ackumulerade positioneringsfel över flera inställningar.
För komponenter som kräver flera bearbetningsoperationer bör fixturplanering och val av datum därför övervägas under den tekniska granskningen snarare än att behandlas som separata produktionsbeslut.
Den slutliga bearbetningstoleransen beror på materialegenskaper, komponentgeometri, utrustningskapacitet och inspektionskrav.
3. Design för tillverkning: Anslutning av formning och bearbetning på designstadiet
Design for Manufacturability (DFM) hjälper till att identifiera potentiella produktionssvårigheter innan verktygs- och tillverkningsresurser satsas.
För komponenter som involverar både formning och bearbetning bör teknisk utvärdering beakta kraven för varje process snarare än att bara optimera det initiala ämnet eller den färdiga geometrin.
Viktiga överväganden inkluderar:
Smide och gjutgeometri
Dragvinklar, skiljelinjer, väggtjocklek, hörnradier och strukturella övergångar påverkar formbarheten. Lämpliga designjusteringar kan förbättra materialflödet, förenkla formkonstruktionen och minska potentiella tillverkningsfel.
Bearbetningstillägg
Det initiala ämnet bör ge tillräckligt med material för efterföljande bearbetning utan att skapa onödigt stora utrymmen. Detta hjälper till att balansera formningskraven med bearbetningstid och materialutnyttjande.
Val av bearbetningsdatum
Funktionsytor och referensegenskaper bör utvärderas tillsammans för att fastställa praktiska bearbetningsreferenser. En lämplig datumstrategi hjälper till att upprätthålla överensstämmelse mellan flera operationer.
Komponentkonsolidering
Vissa sammansättningar består av flera separat tillverkade och svetsade komponenter. Beroende på strukturella krav och tillverkningsmöjlighet kan en integrerad smidd eller gjuten komponent minska antalet enskilda delar och tillhörande monteringsoperationer.
Komponentkonsolidering bör dock alltid utvärderas mot verktygskostnader, bearbetningskomplexitet, underhållskrav och slutmonteringens funktionskrav.
Prototyputveckling och första artikelinspektion
Prototyptillverkning ger en möjlighet att verifiera om den valda tillverkningsvägen är lämplig innan man går vidare till större produktionskvantiteter.
Initiala prover kan utvärderas för dimensionell noggrannhet, materialegenskaper, monteringspassning och applikationsspecifik prestanda.
First Article Inspection (FAI) kan också användas för att dokumentera kritiska dimensioner och jämföra den tillverkade komponenten med den godkända tekniska ritningen.
Denna process hjälper till att identifiera nödvändiga justeringar av verktyg, bearbetningstillägg, fixturer och inspektionsprocedurer innan upprepad produktion påbörjas.
4. Kvalitetsverifiering: Från råmaterial till färdiga komponenter
När olika tillverkningsprocesser kombineras måste kvalitetsledningen beakta egenskaperna och potentiella defekter som är förknippade med varje produktionssteg.
En dimensionellt noggrann bearbetad komponent kan fortfarande ha problem med underliggande material eller formningsproblem om det initiala ämnet inte är korrekt kontrollerat. Av denna anledning är materialverifiering och processinspektion viktiga delar av specialtillverkning av metall.
Verifiering av materialsammansättning
Verifiering av materialkvalitet hjälper till att bekräfta att den valda råvaran motsvarar de specificerade tekniska kraven.
Optisk emissionsspektrometri (OES), där tillgänglig och tillämplig, kan användas för att analysera den kemiska sammansättningen av metalliska material.
Materialdokumentation, inklusive relevanta testcertifikat och materialtestrapporter, kan ge ytterligare information om materialspecifikationer och produktionspartier.
Dimensionell inspektion och mätning
Coordinate Measuring Machines (CMM), optiska profilprojektorer, digitala mätinstrument och ytråhetstestare kan användas för att inspektera olika komponentegenskaper.
Inspektionskrav kan innefatta:
- Kritiska dimensioner och bearbetningstoleranser.
- Hålpositioner och geometriska samband.
- Planhet och vinkelräthet.
- Ytjämnhet.
- Gängmått och monteringsgränssnitt.
Inspektionsmetoden bör väljas i enlighet med komponentens geometri, toleranskrav och relevanta ritningsspecifikationer.
Mekanisk och ytprovning
Beroende på material och avsedd användning kan ytterligare testning inkludera hårdhetsmätning, dragprovning, verifiering av beläggningstjocklek och saltspraykorrosionstestning.
För tryckhållande komponenter kan hydrostatisk trycktestning också krävas enligt tillämpliga produktspecifikationer och testprocedurer.
Dessa kontroller ger ytterligare bevis på material- och komponentprestanda utöver enbart dimensionsinspektion.
Kvalitetsrekord och produktionsspårbarhet
För OEM-projekt som kräver dokumenterad kvalitetsverifiering kan relevanta inspektionsdokument stödja produktionsacceptans och spårbarhet.
Beroende på projektkraven kan dokumentationen innehålla:
- Material Test Reports (MTR).
- First Article Inspection (FAI) rapporter.
- Dimensionell inspektionsprotokoll.
- Intyg om överensstämmelse (CoC).
- Tillämpliga mekaniska och ytbehandlingstestrapporter.
Det specifika dokumentationspaketet bör komma överens om under projektutvärderingsfasen.
5. Utvärdering av total ägandekostnad vid tillverkning av metallkomponenter
Valet mellan bearbetning, smide ochgjutningbör inte baseras uteslutande på det angivna enhetspriset för en enskild tillverkningsverksamhet.
För industriella OEM-projekt ger Total Cost of Ownership (TCO) ett bredare perspektiv genom att ta hänsyn till kostnaderna förknippade med hela produktions- och leveransprocessen.
Flera faktorer påverkar den totala tillverkningskostnaden.
Materialanvändning
Att bearbeta en komplex komponent direkt från fast material kan resultera i avsevärd materialborttagning, särskilt när den färdiga delen har en oregelbunden yttre profil.
Nära-net-formning kan minska mängden överskottsmaterial som måste avlägsnas, beroende på komponentens geometri och vald process.
För material med högre inköpskostnader kan ett förbättrat materialutnyttjande bidra till betydande produktionsbesparingar.
Bearbetningstid och sekundära operationer
En komponent med ett lämpligt smidet eller gjutet ämne kan kräva färre bearbetningsoperationer än en som tillverkas helt av fast material.
Minskad materialavlägsnande kan bidra till att förkorta bearbetningscykler och förbättra utrustningsutnyttjandet.
Den faktiska fördelen beror dock på ämnets noggrannhet, bearbetningstillåtelser, komponentkomplexitet och antalet efterbehandlingsoperationer som krävs.
Verktygsinvesteringar och produktionsvolym
Smidesformar och gjutformar innebär initiala verktygskostnader som måste beaktas vid val av tillverkningsmetod.
För små kvantiteter eller ofta ändrade konstruktioner kan direkt CNC-bearbetning vara mer ekonomisk eftersom det i allmänhet kräver mindre dedikerade formverktyg.
För upprepad produktion eller större kvantiteter,smideoch gjutning kan bli mer kostnadseffektiv när verktygskostnader kan fördelas över flera produktionsenheter.
Kvalitetskostnader och Supply Chain Coordination
Kvalitetsrelaterade kostnader kan sträcka sig utöver priset för själva besiktningen. Omarbetning, avvisade delar, försenade leveranser, upprepade transporter och ytterligare leverantörskoordinering kan alla påverka den totala projektkostnaden.
Att koordinera formnings-, bearbetnings- och inspektionskrav genom ett integrerat tillverkningsarrangemang kan hjälpa till att minska kommunikationsluckor och förbättra processkonsistensen.
I slutändan beror den mest lämpliga produktionsmetoden på de kombinerade kraven på material, geometri, dimensionsnoggrannhet, orderkvantitet, verktygsinvesteringar och leveransschema.
6. Industriella tillämpningar av integrerad formning och bearbetning
Kombinationen av nästan nätformad formning och CNC-finishing är relevant för flera industriella applikationer där komponentgeometri, mekanisk prestanda och dimensionsnoggrannhet måste beaktas tillsammans.
Hydrauliska och flytande kraftsystem
Hydrauliska ventilkroppar, grenrörsblock, pumpkomponenter och vätskeanslutningar kan kräva smidda eller gjutna ämnen följt av precisionsbearbetning av inre passager, monteringsytor och gängade portar.
Bil- och terrängutrustning
Fjädringskomponenter, styrrelaterade delar, drivlinanslutningar och strukturella beslag kan dra nytta av smidesprocesser i kombination med CNC-finishing för att uppnå de nödvändiga mekaniska och dimensionella egenskaperna.
Marin och industriell hårdvara
Anpassade marina beslag, kopplingar i rostfritt stål, monteringskomponenter och mekanisk hårdvara kan involvera investeringsgjutning eller smide följt av bearbetning och lämplig ytbehandling.
Industriella pumpar och ventiler
Pumphus, ventilkomponenter, pumphjul och vätskekontrolldelar involverar ofta komplexa inre och yttre geometrier. Valet av gjutnings-, smides- och bearbetningsprocesser beror på materialspecifikationer, tryckkrav och komponentdesign.
Industrimaskiner och automation
Mekaniska kontakter, utrustningsfästen, precisionshus och transmissionskomponenter kan kräva olika tillverkningsprocesser beroende på deras strukturella och funktionella krav.
Att välja rätt tillverkningsväg för långtidsproduktion
Det finns ingen enskild tillverkningsprocess som är lämplig för varje anpassad metallkomponent.CNC-bearbetningerbjuder flexibilitet och dimensionskontroll, smide kan ge gynnsamma mekaniska egenskaper för bärande delar, och gjutning kan ta emot komplexa geometrier som annars kan kräva omfattande materialborttagning.
Den tekniska utmaningen är att avgöra hur dessa processer kan samverka för att uppnå den erforderliga komponentprestanda samtidigt som produktionskostnaderna kontrolleras.
Ningbo Youlin Trading Co., Ltd.stödjer anpassade OEM- och ODM-tillverkningsprojekt genom att koordinera formning av nästan nätform, CNC-precisionsbearbetning, ingenjörsutvärdering och kvalitetsinspektion.
Genom ett processorienterat tillvägagångssätt arbetar företaget med industriella ingenjörsteam för att utvärdera komponentkonstruktioner, välja lämpliga tillverkningsmetoder och stödja produktion från initiala prover till upprepad tillverkning.
Om Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. är en Kina-baserad leverantör av precisionstillverkning och ingenjörslösningar belägen i Ningbo, Zhejiang-provinsen.
Företaget fokuserar på anpassade OEM- och ODM-metall- och plastkomponenter, med tillverkningstjänster som omfattar CNC-bearbetning, precisionssmide, specialgjutning, plåttillverkning och relaterade produktionsprocesser.
Ningbo Youlin arbetar med internationella industrikunder på skräddarsydda komponenttillverkningsprojekt, tillhandahåller ingenjörskommunikation, produktionskoordinering och kvalitetsinspektionsstöd.
Tekniska förfrågningar och projektutvärdering
Ingenjörsteam som är intresserade av specialtillverkning av metallkomponenter kan förbereda sina 2D-teknikritningar, 3D CAD-modeller, materialspecifikationer och uppskattade produktionskvantiteter för teknisk utvärdering.
Vanligt accepterade ritnings- och modellformat inkluderar STEP, IGES och DWG.
För mer information om tillverkningsmöjligheter och OEM/ODM-projektstöd, besök den officiella webbplatsen:
Officiell webbplats: https://www.nbyoulins.com
Kärntillverkningstjänster:CNC precisionsbearbetning, sluten formsmidning, investeringarGjutning, pressgjutning, plåttillverkning och specialanpassade metallkomponenter.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Alla rättigheter reserverade.